 深圳市晋力达电子设备有限公司


波峰焊助焊剂喷嘴堵塞,吃锡不良的根子可能就在这
发布时间:2026-11-14 浏览:次 责任编辑:晋力达
波峰焊吃锡不足,工艺员第一反应是调预热、加锡温、改链速。调了一圈,板子还是透锡不良。
问题有时候不在焊接参数上,在喷嘴。
助焊剂喷嘴一旦堵塞或雾化不良,喷涂量局部不足,板面助焊剂覆盖不连续,焊锡润湿的“钥匙”就没送到位。后面的热量给得再足,焊锡也爬不上孔壁。吃锡不良只是结果,喷嘴状态才是根因。
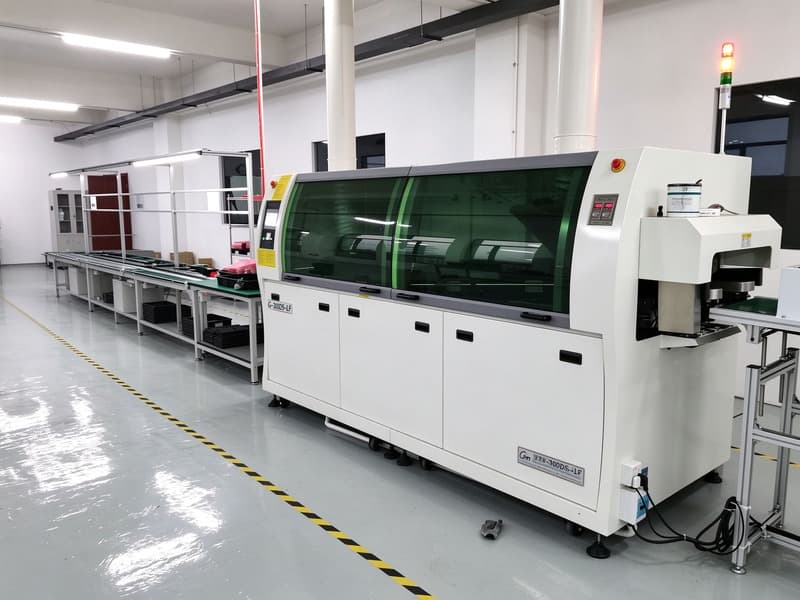
日常清洗:每2小时一次,不是走过场
助焊剂喷嘴的清洗频率,很多工厂知道要做,但执行起来容易打折。产线一忙,两小时的清洗拖成四小时,喷嘴牛头角和顶部积了助焊剂残留,雾化开始偏。
规范的清洗动作是:每天拉线生产前10分钟清洗一次,生产过程中每2小时清洗一次。工具不复杂,小静电刷、喷瓶、工业酒精或水。用喷瓶把清洗液喷在静止中的喷嘴牛头角和顶部,再用静电刷前后左右来回刷3到5次。刷完记录清洗次数,出问题才有追溯依据。
刷洗看着简单,但刷不到位和刷到位,喷涂效果差一截。牛头角是助焊剂喷出的关键位置,顶部积垢会影响雾化形态,这两处刷不干净,喷涂均匀性就保不住。
月度保养:拆开洗,不是喷一喷就完事
日常清洗管的是表面,月度保养管的是内部。喷嘴用一个月,喷针膛内会积绿色氧化物,胶圈周围会积废油,这些日常刷洗碰不到。
规范做法是每月保养1到2次,安排在产线空闲或周末。把喷嘴卸下,分解各部件,放进清洗盒加清洗液浸泡10分钟左右。用镊子夹沾清洗液的碎布,把喷针膛内绿色氧化物清理干净,喷针顶部底部的氧化物和胶圈周围废油一并清掉。清理完再用干净清洗液洗一遍,汽枪吹干残余液体。
装回的时候有一个细节:喷针胶圈位加适量高温油。顶针上下活动靠的就是这个润滑,油少了顶针卡滞,助焊剂喷出和关闭就不干脆。装好之后上线试机,确认喷涂量大小合适、雾化均匀,再正式过板。
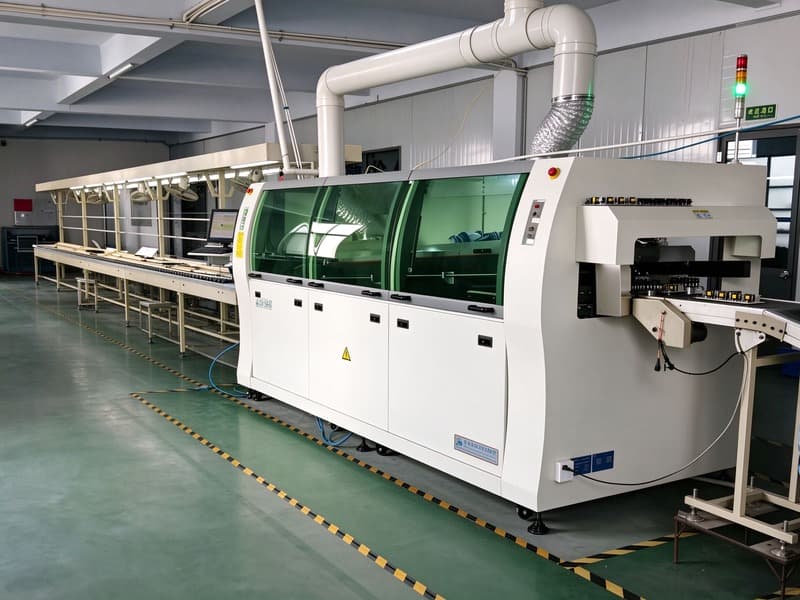
喷嘴状态稳不住,焊接参数调得再细也白搭
助焊剂喷涂是波峰焊工艺链的第一环。喷嘴堵了,喷涂量不够,预热和锡波参数调得再精细,焊点该吃不透还是吃不透。反过来,喷嘴状态稳定,喷涂均匀,工艺窗口才有收窄的空间。
晋力达波峰焊的喷涂系统支持步进电机驱动,喷雾量和流量可调,喷嘴结构便于日常刷洗和月度拆洗。配合±1℃温控精度和分段预热控制,把助焊剂喷涂、预热、锡波三个环节的波动收窄,吃锡一致性才有设备端的基础。3mm钛合金炉胆配合防氧化锡炉结构,锡渣产生量控制在0.19到0.21公斤每小时,减少锡渣对锡波流动性的干扰。
如果你也在为波峰焊吃锡不良反复调参,或者想了解晋力达波峰焊的喷涂系统和维护方案,可以添加工程师微信(微信号:13543293647),获取专属排查与选型方案。晋力达支持免费打样,用你的板子实测喷涂效果和透锡高度。访问官网 www.gemsmt.com 查看产品详情及案例。整机质保12个月,终身维护,15天工艺不达标无条件退换。